

ما الذي يسبب عدم انتظام الرش وعيوب الرش الزائد؟ آلة الغراء الساخن توفر حلولاً متكاملة للربط.
2026-09-02 10:41في تطبيقات المواد اللاصقة الصناعية، يمكن أن تُحدث بضعة ملليمترات فرقًا كبيرًا.
قد يؤدي اتساع نطاق الرش قليلاً إلى تلوث حافة المنتج. كما قد يؤدي عدم استقرار كمية المادة اللاصقة إلى ضعف الترابط في منطقة ما وزيادة المادة اللاصقة في منطقة أخرى. وعندما تتكرر هذه المشاكل مئات أو آلاف المرات في كل وردية عمل، فإن النتيجة لا تقتصر على مجرد مشكلة في المظهر، بل قد تتحول إلى تكلفة إنتاجية ملموسة.
للمصنعين العاملين في مجال المراتب، والتجهيزات الداخلية للسيارات، والتغليف، والمنتجات الجلدية، والأحذية، والمواد المركبة، وأشرطة الحواف، وتغليف الأشكال، وحقائب البريد السريع، وحقائب اليد، وتجليد الكتب، ومنتجات تنقية الهواء،الرش غير المتساوي والرش الزائدهناك تحديان شائعان يستحقان المزيد من الاهتمام أثناء اختيار المعدات.
غالباً ما يُساء فهم المشكلة على أنها مشكلة تتعلق بجودة المادة اللاصقة.
في الواقع، يمكن أن تنشأ عيوب الرش من عدة عوامل متداخلة:
لزوجة المادة اللاصقة + درجة الحرارة + الضغط + تصميم الفوهة + مسافة الرش + حركة المسدس + خصائص الركيزة + التحكم في الآلة.
ولهذا السبب فإن اختيار نظام رش لاصق بالذوبان الساخن المناسب أكثر تعقيدًا من مجرد اختيار آلة ذات قدرة ذوبان أكبر.
شركة سايبو للأجهزة الكهروميكانيكية المحدودةتتخصص شركة سايبو في البحث والتطوير والتصنيع والمبيعات وخدمات ما بعد البيع لمعدات رش المواد اللاصقة بالذوبان الساخن. وبفضل تطبيقاتها التي تغطي قطاعات صناعية متعددة، توفر سايبو حلولاً متكاملة لرش المواد اللاصقة مصممة خصيصاً لعملية الربط الفعلية بدلاً من الاعتماد على مواصفات آلة واحدة.
إذن، ما الذي يسبب الرش غير المتساوي والرش الزائد؟ وكيف يمكن للمصنعين اختيار المعدات المناسبة لحل هذه المشاكل؟
1. مشكلة المستخدم: لماذا يصبح رش المواد اللاصقة الساخنة غير متساوٍ؟
تخيل خط إنتاج يعمل بسرعة ثابتة.
في بداية نوبة العمل، يبدو نمط الرش مقبولاً.
لكن بعد عدة ساعات، لاحظ المشغلون ما يلي:
أحد الجانبين يحصل على كمية أكبر من المادة اللاصقة مقارنة بالجانب الآخر.
يصبح عرض الرش غير متناسق.
يصل اللاصق إلى مناطق خارج منطقة الربط.
يتراكم الغراء حول الفوهة.
بعض المنتجات تتطلب لمسات يدوية.
يزداد استهلاك المواد اللاصقة تدريجياً.
يقوم المشغلون بتعديل الضغط أو درجة الحرارة بشكل متكرر.
هنا يحتاج مديرو الإنتاج إلى النظر إلى ما هو أبعد من مسدس الرش نفسه.
1.1 درجة حرارة المادة اللاصقة غير المستقرة
يجب معالجة المواد اللاصقة المنصهرة بالحرارة ضمن نطاق درجة حرارة مناسب يحدده مورد المواد اللاصقة.
إذا كانت درجة الحرارة منخفضة للغاية، فقد تزداد اللزوجة وقد لا يتم رش المادة اللاصقة أو توزيعها كما هو مطلوب.
إذا كانت درجة الحرارة مرتفعة للغاية أو ظل اللاصق ساخنًا لفترة طويلة جدًا، فقد تتعرض المادة لتعرض حراري غير ضروري.
لذلك، فإن استقرار درجة الحرارة ليس مجرد مسألة "تسخين".
يؤثر ذلك بشكل مباشر على اتساق عملية التقديم.
1.2 ضغط الرش غير الصحيح
يؤثر ضغط الرش على طريقة خروج المادة اللاصقة من الفوهة.
إذا كان الضغط منخفضًا جدًا، فقد يصبح نمط الرش غير مكتمل أو غير منتظم.
إذا كان الضغط مرتفعًا جدًا، فقد ينتقل اللاصق إلى ما وراء منطقة الربط المقصودة، مما يزيد من الرش الزائد.
لذلك، ينبغي أن يوفر نظام اللصق الاحترافي ظروف ضغط قابلة للتحكم والتكرار بدلاً من إجبار المشغلين على إجراء تعديلات يدوية متكررة.
1.3 اختيار الفوهة مهم
لا توجد فوهة عالمية تناسب جميع التطبيقات.
قد يطلب مصنع المراتب نمط رش مختلف عن ذلك الذي يطلبه مصنع أقمشة السيارات الداخلية.
قد تتطلب تطبيقات التغليف خطوطًا ضيقة، بينما قد يتطلب التغليف المركب تغطية أوسع.
لذا ينبغي اختيار الفوهة وفقًا لما يلي:
نوع لاصق
اللزوجة
عرض الطلاء المطلوب
مسافة الرش
الركيزة
سرعة الإنتاج
الوزن المطلوب للمادة اللاصقة
قد يؤدي عدم التوافق بين الفوهة والتطبيق إلى زيادة الرش حتى عندما تعمل الآلة نفسها بشكل صحيح.
2. اختيار المنتج: ما الذي يجب أن يبحث عنه المصنع في آلة الغراء الساخن؟
عندما تشتري المصانع نظام لاصق بالذوبان الساخن، فإن الخطأ الأكثر شيوعًا هو مقارنة الآلات فقط من حيث قدرة الذوبان.
على سبيل المثال:
"الآلة أ لديها خزان أكبر من الآلة ب، لذا يجب أن تكون الآلة أ أفضل."
ليس بالضرورة.
ينبغي أن يفحص التقييم الموجه نحو الإنتاج مسار اللصق بالكامل:
الصهر ← التسخين ← الضخ ← الضغط ← الخرطوم المُسخّن ← مسدس الرش ← الفوهة ← الركيزة
يمكن لكل مكون أن يؤثر على نمط الرش النهائي.
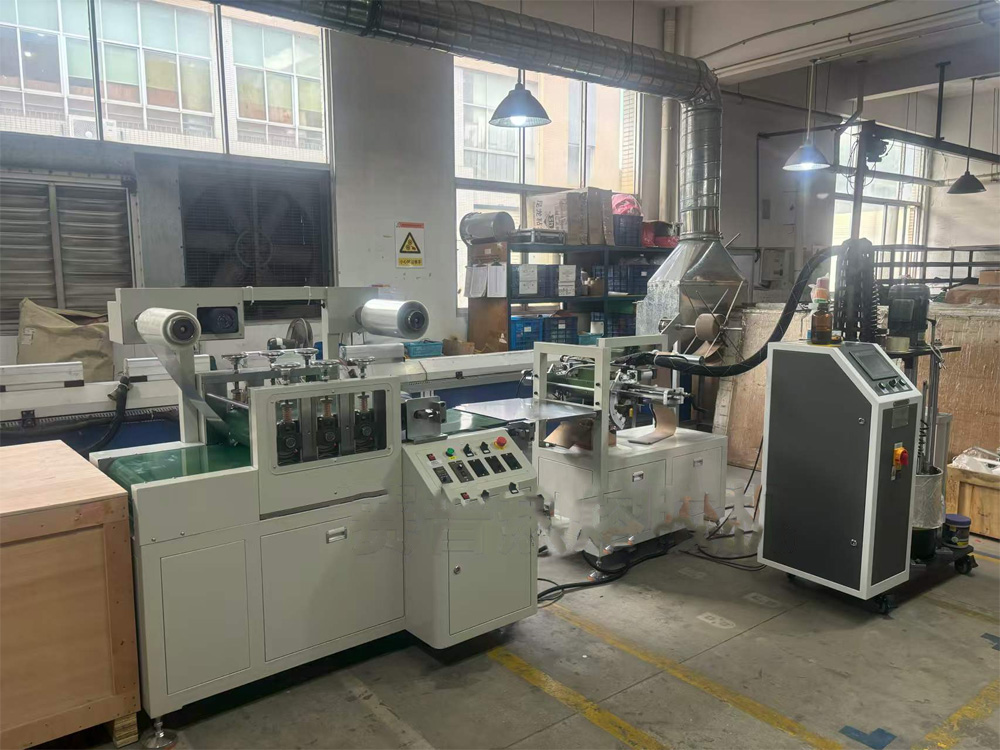
مناسبماكينة الغراء الساخنلذا ينبغي أن يوفر تسخيناً لاصقاً مستقراً، وتوصيلاً متسقاً، ومعايير تطبيق قابلة للتحكم.
والأهم من ذلك، يجب أن يتناسب مع عملية الإنتاج الخاصة بالعميل.
3. كيف يتحكم نظام اللصق بالذوبان الساخن الكامل في جودة الرش؟
ينبغي أن يسمح النظام المصمم جيداً لمهندسي الإنتاج بتحديد ظروف عملية قابلة للتكرار.
تشمل المتغيرات الرئيسية عادةً ما يلي:
| المعلمة | تأثير الإنتاج | ما الذي ينبغي على المشترين تقييمه |
|---|---|---|
| درجة حرارة المادة اللاصقة | يؤثر على اللزوجة والتدفق | التحكم في درجة الحرارة بشكل مستقر |
| مخرج المضخة | يحدد كمية المواد اللاصقة المتوفرة | استقرار الإخراج |
| ضغط | يؤثر على نمط الرش | ضغط قابل للتعديل |
| فوهة | يحدد عرض/نمط الرش | اختيار خاص بالتطبيق |
| مسافة الرش | تغطية التغييرات | تحديد موضع السلاح بشكل متكرر |
| سرعة الخطوط | يؤثر على توزيع المادة اللاصقة | قم بمطابقة سرعة الآلة مع سرعة الإنتاج. |
| لزوجة المادة اللاصقة | يؤثر على التذرية/التدفق | قم بمطابقة المعدات مع المادة اللاصقة |
| تدفئة الخرطوم | يمنع تغيرات اللزوجة أثناء التوصيل | مراقبة درجة الحرارة بشكل مستقل |
| حالة الفلتر | يؤثر على استقرار التدفق | سهولة الفحص والصيانة |
| السيطرة على الأسلحة | يحدد سلوك الفتح/الإغلاق | استجابة سريعة وقابلة للتكرار |
ينبغي دائمًا التأكد من قيم التشغيل الدقيقة من خلال البيانات الفنية للمواد اللاصقة وتجارب الإنتاج.
وهذا أمر بالغ الأهمية لأنه لا توجد درجة حرارة مثالية أو ضغط مثالي أو مسافة رش مثالية لكل مادة لاصقة ذائبة ساخنة.
4. سيناريوهات التطبيق: منصة معدات واحدة، عمليات ربط متعددة
أحد الأسباب التي تجعل المشترين الصناعيين ينظرون بشكل متزايد إلى أنظمة الصهر الساخن المتكاملة هو تنوع الإنتاج الحديث.
قد ينتج نفس المصنع عدة فئات من المنتجات، كل منها يتطلب نمط تطبيق لاصق مختلف.
صناعة المراتب
قد يشمل إنتاج المراتب ربط الرغوة والقماش ومواد أخرى.
قد يحتاج نظام الرش إلى تغطية مساحات كبيرة نسبياً مع الحفاظ على توزيع متساوٍ للمادة اللاصقة.
إذا كان نمط الرش واسعًا جدًا، فقد يصل اللاصق إلى مناطق لا تتطلب اللصق.
إذا كان النمط ضيقًا جدًا، فقد تصبح تغطية الربط غير كافية.
لذلك ينبغي أن تسمح المعدات بمطابقة عرض الرش وعملية التطبيق مع بنية المرتبة وسرعة الإنتاج.
التصميم الداخلي للسيارات
غالباً ما تتضمن مكونات السيارات الداخلية الأقمشة والرغوة والركائز المركبة والمواد الزخرفية.
يمكن أن تشمل التطبيقات ما يلي:
أبرز الشخصيات
ألواح الأبواب
مواد التشطيب
المكونات الصوتية
أقمشة داخلية
بالنسبة لهذه التطبيقات، تعتبر اتساق الرش أمراً مهماً لأن الإفراط في استخدام المواد اللاصقة يمكن أن يؤثر على المظهر والوزن والتعامل مع المواد.
يمكن لنظام الصهر الساخن المُهيأ بشكل صحيح أن يساعد المصنعين على إنشاء عملية تطبيق أكثر قابلية للتكرار.
التغليف
غالباً ما يركز إنتاج التغليف على السرعة.
قد تتطلب الكراتين والأكياس والمقابض ومواد التغليف المصفحة تطبيقًا سريعًا للمواد اللاصقة.
يساعد نمط الرش الثابت على تقليل ما يلي:
تلوث المواد اللاصقة
إعادة العمل اليدوي
استهلاك مفرط للمواد اللاصقة
تنظيف غير ضروري
بالنسبة لخطوط التعبئة والتغليف عالية السرعة، تصبح استجابة المعدات وتزامنها مع خط الإنتاج أمراً بالغ الأهمية.
المنتجات الجلدية والأحذية
قد تتضمن صناعة الجلود والأحذية أسطحًا غير منتظمة ومناطق ربط ضيقة ومجموعات مواد مختلفة.
لذلك قد يتطلب نظام الرش تحكمًا أكثر دقة في التطبيق.
لا يُعدّ نمط الرش الأوسع بالضرورة أفضل.
في كثير من الحالات، يكون الهدف هو:
ضع الكمية المناسبة من المادة اللاصقة في المكان المناسب.
هذا المبدأ هو جوهر تطبيق المواد اللاصقة الذائبة الساخنة بكفاءة.
تصنيع فلاتر الهواء
يمكن أن تحتوي منتجات الترشيح على مناطق ربط كبيرة بالإضافة إلى مناطق إحكام ضيقة.
يجب أن يوفر نظام اللصق توصيلاً مستقراً دون رش زائد قد يتداخل مع وسائط الترشيح.
هذا مثال آخر على سبب أهمية اختيار الفوهة المناسبة للتطبيق وتعديل العملية.
5. ما الذي يسبب الرش الزائد؟
غالباً ما يكون الرش الزائد نتيجة مرئية لعدم توازن العديد من متغيرات العملية.
تشمل الأسباب الشائعة ما يلي:
الضغط المفرط
قد يؤدي الضغط المفرط إلى دفع المادة اللاصقة إلى ما وراء المنطقة المستهدفة.
فوهة غير صحيحة
قد تتسبب الفوهة ذات زاوية الرش غير المناسبة أو خصائص الإخراج غير الملائمة في تغطية مفرطة.
مسافة رش مفرطة
يمكن أن تسمح المسافة الأكبر بين المسدس والركيزة بانتشار المادة اللاصقة خارج المنطقة المقصودة.
إنتاج مفرط للمادة اللاصقة
إذا كان معدل التطبيق أعلى مما تتطلبه المادة الأساسية، فسيتراكم فائض من المادة اللاصقة.
مزامنة غير صحيحة
عندما لا يكون مسدس الرش وخط الإنتاج متزامنين بشكل صحيح، يمكن وضع المادة اللاصقة قبل أو بعد منطقة الربط المقصودة.
درجة حرارة المادة اللاصقة غير المستقرة
يمكن أن تؤدي التغيرات في اللزوجة إلى تغيير نمط الرش.
ولهذا السبب فإن مجرد خفض الضغط ليس دائماً الحل الصحيح.
ينبغي على مهندس العمليات تحديد السبب الحقيقي قبل تغيير المعايير.
6. كيف يمكن للمصنعين تقليل نفايات المواد اللاصقة؟
إن تقليل استهلاك المواد اللاصقة لا يعني بالضرورة تقليل طبقة المادة اللاصقة قدر الإمكان.
الهدف هو الوصول إلى أداء الربط المطلوب باستخدامتطبيق لاصق متحكم به وقابل للتكرار.
يُعد تسلسل التحسين المفيد كالتالي:
الخطوة 1 - تأكيد مواصفات المادة اللاصقة
تحقق من اللزوجة ودرجة الحرارة الموصى بها وطريقة التطبيق.
الخطوة 2 - تثبيت درجة الحرارة
تأكد من أن جهاز الصهر والخرطوم الساخن يحافظان على ظروف المعالجة المناسبة.
الخطوة 3 - ضبط الضغط المناسب
اضبط الضغط وفقًا للمادة اللاصقة والفوهة.
الخطوة 4 - تحسين اختيار الفوهة
اختر نمط الرش وفقًا لمنطقة اللصق الفعلية.
الخطوة 5 - التحكم في مسافة الرش
حافظ على مسافة ثابتة أثناء التطبيق اليدوي أو الآلي.
الخطوة 6 - مزامنة سرعة الإنتاج
قم بمطابقة كمية المادة اللاصقة مع سرعة خط الإنتاج.
الخطوة 7 - قياس استهلاك المادة اللاصقة
سجل كمية المواد اللاصقة المستهلكة لكل منتج أو لكل دفعة إنتاج.
هذه الخطوة الأخيرة مهمة للغاية.
بدون قياس، قد يفترض المصنع أن العملية الجديدة توفر المواد اللاصقة دون معرفة ما إذا كانت تفعل ذلك بالفعل.
7. ينبغي استخدام البيانات الفنية لاتخاذ القرارات المتعلقة بالعمليات
في مجال المشتريات الصناعية، ينبغي ربط مواصفات المعدات بمؤشرات إنتاج قابلة للقياس.
يمكن أن يشمل التقييم العملي للمصنع ما يلي:
| مؤشرات الأداء الرئيسية | طريقة القياس |
|---|---|
| استهلاك المواد اللاصقة | كيلوغرام/للمنتج أو كيلوغرام/لكل 1000 منتج |
| عرض الرش | مم |
| درجة حرارة التطبيق | درجة مئوية |
| ضغط الالتصاق | حاجِز |
| سرعة الخطوط | م/دقيقة أو قطعة/دقيقة |
| معدل العيوب | % |
| معدل إعادة العمل | % |
| عدد مرات تنظيف الفوهات | أوقات/نوبات العمل |
| توقف غير مخطط له | الحد الأدنى/الوردية |
| نفايات لاصقة | كجم/أسبوع أو كجم/شهر |
تتيح هذه المؤشرات للمصنعين مقارنة العمليات القديمة والجديدة بموضوعية.
على سبيل المثال، إذا كان المصنع يستهلك حاليًا 12 كجم من المواد اللاصقة لكل 1000 منتج، فيمكن لفريق المشتريات تحديد ذلك كخط أساس.
بعد تحسين المعدات، يمكن للمصنع قياس الاستهلاك الجديد في ظل ظروف إنتاج مماثلة.
هذا الأمر أكثر جدوى بكثير من مجرد المطالبة بنسبة عامة من وفورات المواد اللاصقة.
8. قرار الشراء: ما الذي يجب على المشترين سؤاله للموردين؟
قبل طلب نظام رش المواد بالذوبان الساخن، يجب على فرق المشتريات تزويد المورد بأكبر قدر ممكن من معلومات التطبيق.
حول المادة اللاصقة
ماركات المواد اللاصقة
نماذج لاصقة
اللزوجة
درجة حرارة المعالجة الموصى بها
شكل التغليف
طريقة التطبيق
حول المنتج
أبعاد المنتج
نوع الركيزة
منطقة الربط
نمط لاصق مطلوب
الوزن المطلوب للمادة اللاصقة
حول الإنتاج
سرعة الإنتاج
ساعات العمل اليومية
عدد الورديات
استهلاك المادة اللاصقة الحالي
معدل العيوب الحالي
حول الأتمتة
الرش اليدوي أو الآلي
عدد الأسلحة
تكامل وحدة التحكم المنطقية القابلة للبرمجة (PLC)
مزامنة خط الإنتاج
متطلبات تكامل الروبوت
تتيح هذه المعلومات لمورّد المعدات التوصية بتكوين بناءً على متطلبات العملية الفعلية.
9. لماذا تختار سايبو للحصول على حلول متكاملة للمواد اللاصقة بالذوبان الساخن؟
شركة سايبو للأجهزة الكهروميكانيكية المحدودةتركز الشركة على آلات رش المواد اللاصقة بالذوبان الساخن وتوفر حلولاً للمعدات لمجموعة واسعة من التطبيقات الصناعية.
يشمل نطاق تطبيقها ما يلي:
لصق المراتب
لصق الأجزاء الداخلية للسيارات
التغليف
المنتجات الجلدية
الأحذية
المواد المركبة
حواف التزيين
تغليف الملف الشخصي
حقائب البريد السريع
حقائب اليد
التجليد
تنقية الهواء
تُعد تجربة التطبيق عبر الصناعات المختلفة مهمة لأن لكل تطبيق تعريفًا مختلفًا لـ "الرش الجيد".
بالنسبة لمصنع المراتب، قد تكون تغطية مساحة واسعة أمراً مهماً.
بالنسبة لموردي تجهيزات السيارات الداخلية، قد يحظى التوزيع المتحكم فيه والمظهر باهتمام أكبر.
بالنسبة للتعبئة والتغليف، قد تهيمن سرعة الإنتاج وقابلية التكرار.
بالنسبة للمنتجات الجلدية، قد تكون دقة التطبيق أكثر أهمية.
لذلك، يتمثل نهج سايبو في تقييمالمادة اللاصقة + المادة + نمط التطبيق + سرعة الإنتاج + تكوين المعداتكنظام متكامل.
10. من اختيار المعدات إلى تشغيل المصنع
لا ينبغي للمورد الموثوق أن يختفي بعد تسليم الآلة.
يمكن أن يتضمن مشروع عملي باستخدام مادة لاصقة ذائبة ساخنة عدة مراحل.
1- تقييم الطلب
فهم منتج العميل، والمواد اللاصقة، وأهداف الإنتاج.
② تكوين المعدات
اختر سعة الذوبان المناسبة، والمضخة، والخرطوم، ومسدس الرش، والفوهة.
③ مطابقة العمليات
اضبط درجة الحرارة والضغط ونمط الرش ومسافة التطبيق.
④ اختبار الآلات
تحقق من توصيل المادة اللاصقة وأداء الرش قبل الإنتاج.
⑤ بدء الإنتاج
قم بضبط المعدات بدقة وفقًا لسرعة خط الإنتاج الفعلية للعميل ونوع المادة الأساسية.
⑥ دعم ما بعد البيع
تقديم المساعدة التقنية في التشغيل والصيانة واستكشاف الأعطال وإصلاحها.
تحوّل هذه العملية عملية شراء الآلة إلى حل إنتاجي فعلي.
11. الأسئلة الشائعة
لماذا أصبح نمط رش الذوبان الساخن غير متساوٍ؟
تشمل الأسباب المحتملة عدم استقرار درجة حرارة المادة اللاصقة، والضغط غير الصحيح، واختيار الفوهة غير المناسبة، ومسافة الرش غير المتناسقة، وتغيرات لزوجة المادة اللاصقة أو ضعف التزامن مع خط الإنتاج.
كيف يمكنني تقليل تناثر المادة اللاصقة الساخنة؟
ابدأ بفحص درجة حرارة المادة اللاصقة، والضغط، ونوع الفوهة، ومسافة الرش، وكمية المادة اللاصقة. يعتمد الحل الأمثل على نوع المادة اللاصقة والتطبيق.
هل تؤدي آلة الصهر الساخن الأكبر حجماً إلى تحسين جودة الرش تلقائياً؟
لا، إن قدرة الصهر ليست سوى عامل واحد. فثبات المضخة، والتحكم في درجة الحرارة، وتنظيم الضغط، والخراطيم المُسخّنة، وتكوين مسدس/فوهة الرش، كلها عوامل بالغة الأهمية.
هل يمكن لنظام واحد للصهر الساخن أن يخدم صناعات مختلفة؟
نعم، من المحتمل ذلك، شريطة أن تتوافق إعدادات الجهاز مع متطلبات المادة اللاصقة والتطبيق. قد تتطلب التطبيقات المختلفة مسدسات وفوهات ومعايير تشغيل مختلفة.
كيف أختار فوهة الرش؟
ينبغي اختيار الفوهة وفقًا للزوجة اللاصقة، وعرض الرش، ونوع السطح، وسرعة الخط، ونمط التطبيق المطلوب. يُنصح بإجراء تجربة إنتاجية قبل اعتماد التكوين النهائي.
هل بإمكان شركة سايبو توفير حلول رش بالذوبان الساخن مصممة خصيصًا؟
نعم. يمكن للعملاء تقديم معلومات عن المواد اللاصقة، وتفاصيل المنتج، ومتطلبات التطبيق، ومعايير خط الإنتاج حتى يمكن تقييم تكوين المعدات وفقًا لذلك.
12. الخلاصة: يبدأ تحسين عملية الرش بتحسين التحكم في العملية
نادراً ما يكون الرش غير المتساوي والرش الزائد ناتجين عن عامل واحد معزول.
وهي عادة ما تكون نتيجة لعدة متغيرات تعمل معًا:
درجة الحرارة + اللزوجة + الضغط + الفوهة + مسافة الرش + معدل التدفق + سرعة الخط + الركيزة.
ولهذا السبب ينبغي على المصنعين تجنب اختيار المعدات بناءً على سعة الخزان أو سعر الآلة فقط.
ينبغي لنظام رش المواد اللاصقة بالذوبان الساخن المُهيأ بشكل صحيح أن يوفر توصيلًا مستقرًا للمواد اللاصقة مع منح فرق الإنتاج تحكمًا كافيًا لتحسين عملية التطبيق.
بالنسبة للمصنعين الذين يعملون في مجال المراتب، والتجهيزات الداخلية للسيارات، والتعبئة والتغليف، والمنتجات الجلدية، والأحذية، والمواد المركبة، وربط الحواف، والتغليف، وحقائب البريد السريع، وحقائب اليد، وتجليد الكتب، وفلترة الهواء، يمكن أن تصبح المعدات المناسبة جزءًا مهمًا من تحسين اتساق الترابط والتحكم في استهلاك المواد اللاصقة.
شركة سايبو للأجهزة الكهروميكانيكية المحدودةتوفر معدات رش المواد اللاصقة بالذوبان الساخن وحلولاً موجهة نحو التطبيقات مصممة لتلبية متطلبات الربط الصناعية المختلفة.
إذا كان مصنعك يعاني من أنماط رش غير متساوية، أو استهلاك مفرط للمواد اللاصقة، أو تنظيف متكرر للفوهات، أو عيوب الرش الزائد، فلا تبدأ ببساطة بزيادة الضغط أو تقليله.
ابدأ بالعملية بأكملها.
أخبرنا بنوع المادة اللاصقة، والركيزة، والمنتج، وعرض الرش، وسرعة خط الإنتاج، والمشكلة الإنتاجية الحالية. يمكن لشركة سايبو مساعدتك في تقييم التكوين الأمثل لرش المواد اللاصقة بالذوبان الساخن، وبناء عملية ربط أكثر استقرارًا.
هل تحتاج إلى حل لاصق بالذوبان الساخن لخط الإنتاج الخاص بك؟
اتصل بشركة سايبو للأجهزة الكهروميكانيكية المحدودة لمناقشة متطلبات تطبيقك وتكوين المعدات.
موقع إلكتروني: https://www.saipu-adhesivemachine.com/
من توريد المواد اللاصقة إلى الرش النهائي، الهدف بسيط: المزيد من المواد اللاصقة حيثما دعت الحاجة، وتقليل الهدر حيثما لم تكن هناك حاجة إليها.